EVA泡沫热压裁切塑形工艺的核心原理与设备准备
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性、柔韧性和可塑性,在包装内衬、鞋材及手工模型领域应用广泛。热压裁切塑形工艺利用高温使EVA分子链发生软化与重组,配合模具压力定型,再经冷却固化保持预设形状。这一过程对温度控制精度和压力稳定性要求极高,直接决定了成品边缘的平整度及整体结构的稳定性。
设备准备阶段需重点关注热压机的温控系统稳定性及裁切刀具的锋利度。常规工业级热压机需配备独立温控模块,确保加热板表面温差控制在±2℃以内。裁切环节推荐使用高精度气动裁切刀或激光切割机,以减少机械应力对材料微观结构的破坏。气泵作为动力源,需根据裁切刀的气压需求配置,通常小型气动裁切装置建议配备输出压力稳定在0.4-0.6MPa的小型静音气泵,以保障切割过程的连贯性。
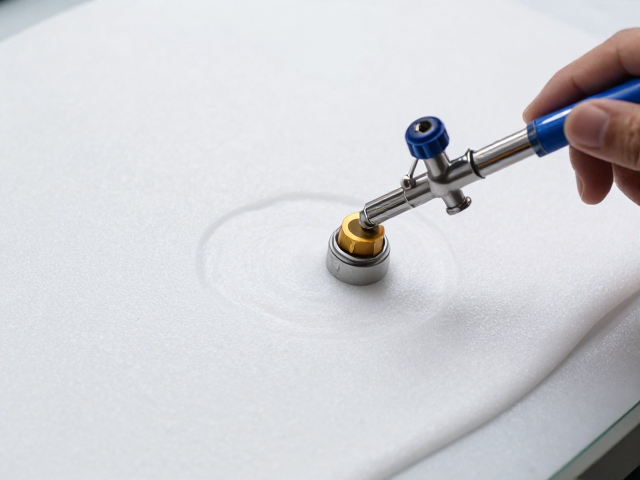
喷笔气泵在EVA表面处理中的技术参数与连接规范
在EVA制品完成热压塑形后,表面常需进行喷涂上色或施加保护层,喷笔气泵系统在此环节起着决定性作用。喷笔通过压缩空气将涂料雾化,形成均匀细腻的涂层。气泵的输出气压稳定性直接影响雾化颗粒的大小和分布均匀度,气压波动会导致涂层出现流挂、橘皮或色斑等缺陷。
连接喷笔与气泵时,需严格遵循接口规范以确保气密性与安全性。标准喷笔通常采用1/4英寸快速接头,气泵输出端需安装油水分离器、减压阀及储气罐。油水分离器用于去除压缩空气中的水分和油污,防止堵塞喷笔针头或污染涂层表面;减压阀用于精确调节工作气压,通常喷涂作业气压维持在20-40PSI(约0.14-0.27MPa)。快速接头应选用带自锁功能的产品,避免操作过程中因震动脱落导致气压中断或涂料喷溅。
可拆卸接口在实操中的快速更换与维护策略
可拆卸接口设计旨在提升生产效率,允许操作人员在不同工序或不同颜色喷涂任务间快速切换工具。在EVA加工场景中,这意味着喷笔、裁切刀或加热模具可以无需整台设备停机即可进行更换。常见的快拆接口类型包括螺纹式快接头、卡扣式快速接头及插拔式接头,选择时需考虑接口材质的耐磨性及密封圈的耐油性。
实操中,快速更换接口的维护是保证长期稳定运行的关键。每次使用结束后,应清理接口内部的粉尘与残留涂料,防止异物堆积导致密封不严或连接松动。定期检查O型密封圈是否老化、变形或开裂,发现磨损应立即更换,通常硅胶或氟橡胶材质的密封圈在正常维护下可使用数月至一年。对于高频使用场景,建议储备备用密封圈,并建立定期的清洁与检测记录,避免因接口故障导致的生产中断或材料浪费。