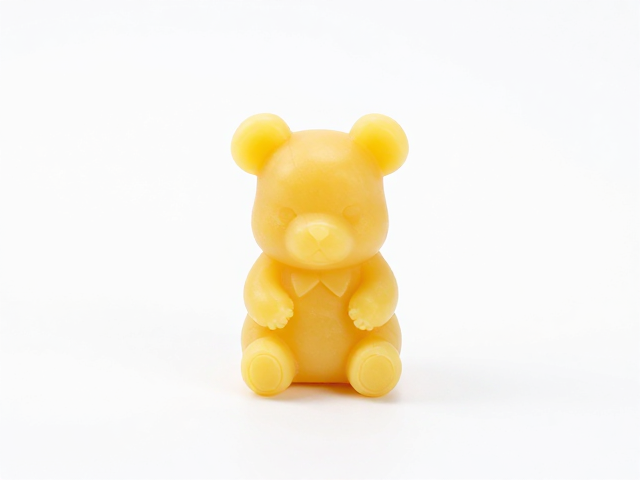
搪胶低温注塑成型的材料特性与工艺原理
搪胶工艺的核心在于将聚氯乙烯树脂粉末与增塑剂混合后,通过加热旋转模具使材料均匀附着在模具内壁,形成中空结构。这种工艺传统上多用于制作需要一定柔韧性和抗冲击力的玩具或装饰品,其材料配方中增塑剂的比例直接决定了成品的硬度与耐温性能。在传统的生产环境中,高温烘烤是必要的固化步骤,但这往往限制了后续组装环节中其他耐热性较低部件(如电子元件、塑料关节或树脂配件)的介入。
随着手办及收藏级模型市场对精细化与复杂结构的需求增加,传统高温定型工艺暴露出门槛。树脂手办通常由多种材料复合而成,树脂部件在高温下极易发生形变、软化甚至释放有害气体,导致成品报废。因此,将注塑成型温度控制在较低区间,成为了解决多材料复合组装难题的关键路径。低温注塑并非简单降低温度,而是通过改性树脂配方,降低材料的熔融粘度,使其在较低热能输入下仍能完成充模与固化,从而保护内部精密结构不受热损伤。
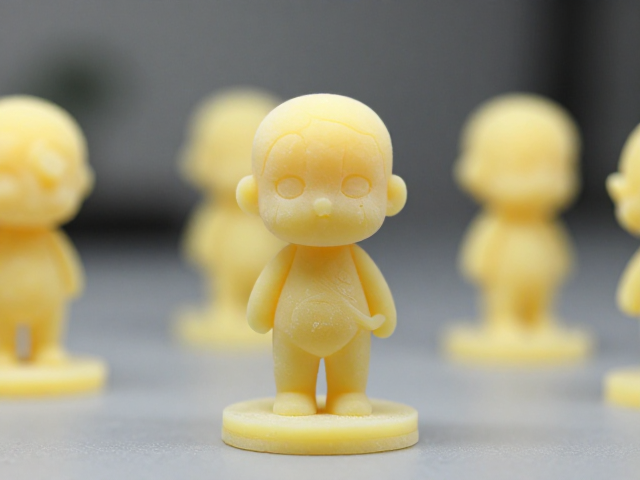
树脂手办打样中避免高温软化的技术方案
针对树脂手办在打样阶段遇到的软化问题,一种有效的解决方案是采用改性ABS或专用低温固化树脂进行局部注塑加固。通过调整树脂中的分子链结构,引入耐热基团,使得材料在保持注塑流动性的同时,显著提升热变形温度。在实际操作中,可以将注塑温度设定在180℃至200℃之间,远低于传统ABS材料常见的220℃以上加工温度。这种温度区间的控制,使得树脂部件在成型后能够迅速冷却定型,避免因余热导致的尺寸偏差或结构软化。
另一种方案是引入快速固化剂或紫外线辅助固化技术,缩短整体成型周期中的热暴露时间。在树脂手办的复杂结构打样中,局部加强筋或连接柱可以通过低温注塑一次性成型,随后通过物理卡扣或低温胶粘剂与其他部件结合。这种方法避免了整体高温烘烤的过程,确保了树脂主体结构的完整性。通过精确计算注塑压力与保压时间,可以在低温条件下获得致密无气泡的成型效果,从而提升手办的表面质感与结构强度,满足高精度打样对细节还原度的要求。
工艺参数优化与质量控制标准
在低温注塑成型过程中,模具温度的控制至关重要。通常模具温度需维持在40℃至60℃之间,以确保材料能够均匀铺展并减少内应力。注塑压力的设置需根据树脂的粘度特性进行微调,过高的压力可能导致飞边,而过低的压力则会造成缺料。通过注塑机的闭环控制系统,实时监测料筒温度与螺杆转速,确保材料在进入模腔前达到理想的熔融状态。对于树脂手办的薄壁结构,需特别注意冷却时间的设定,充足的冷却时间有助于消除翘曲变形,保证尺寸精度。
质量控制方面,需建立严格的热变形测试标准。在打样阶段,将成型后的树脂部件置于60℃恒温环境中放置规定时长,观察其是否出现肉眼可见的形变或软化迹象。同时,通过显微镜检查注塑接合处的微观结构,评估低温条件下材料的结晶度与结合力。对于出现细微瑕疵的部件,需回溯调整注塑参数,如降低注射速度以减少剪切热,或优化浇口位置以改善熔体流动路径。通过反复迭代工艺参数,确保每一批次的手办打样品在耐热性与外观质量上均达到既定标准。