搪胶材料特性与低温注塑的热力学基础
搪胶(Vinyl Rubber)作为一种热塑性弹性体,其分子结构中的聚氯乙烯树脂与增塑剂结合,形成了独特的粘弹特性。在低温注塑成型过程中,模具温度通常控制在40℃至60℃之间,这一温度区间能显著降低熔体粘度,使胶液能够更均匀地填充复杂模具的细微角落。相较于传统高温注塑,低温工艺有效避免了材料因过热导致的降解变色或硬化现象,确保了成品表面的细腻触感与弹性恢复率。
材料的热历史管理是决定最终产品尺寸稳定性的关键因素。低温注塑过程中,搪胶熔体在模具内经历缓慢的冷却与固化,内部应力得以充分释放,从而减少翘曲变形的风险。这种工艺特性使得搪胶制品在后续组装中具有极高的配合精度,特别是在需要与硬质塑料或金属部件进行精密嵌合的场景中,低温成型带来的尺寸一致性表现优异,为后续的多组件组装奠定了坚实基础。
拆件组合结构的设计逻辑与装配公差
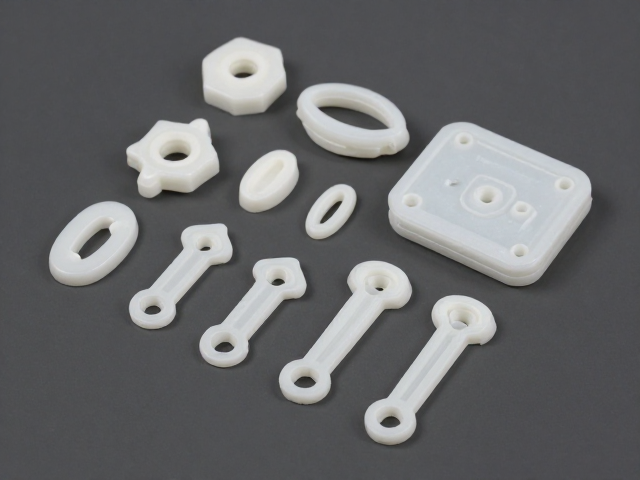
复杂搪胶玩具或工业配件常采用分件设计,以解决整体成型时的排气困难及脱模难题。常见的拆件方式多基于功能模块划分,例如将主体搪胶部分与内部骨架或外部装饰件分离。在设计配合面时,工程师通常预留0.1mm至0.3mm的微隙,以容纳注塑过程中可能产生的微量收缩误差,同时避免装配时的干涉卡顿。这种模块化思维不仅优化了模具结构,还允许不同材质部件在后期进行独立处理,如表面纹理差异化或局部加固。
装配过程中的卡扣与插槽结构设计需严格遵循力学平衡原则。搪胶材料具有一定的柔韧性,因此卡扣设计常采用倒角引导与弹性变形区相结合的方式,确保多次拆装后仍能保持紧固力。在实际应用中,主体搪胶件与硬质内芯的粘接通常通过超声波焊接或专用胶水实现,配合面的微观粗糙度处理能显著提升结合强度。合理的拆件组合结构不仅提升了生产效率,还使得产品在出现局部损坏时具备可维修性或部件替换的便利性。
移印工艺在搪胶表面的应用细节
移印(Pad Printing)作为搪胶制品表面图文处理的主要手段,其核心在于硅胶移印头的曲面适应性与油墨转移效率。针对搪胶表面微孔较多的特性,油墨配方需具备良好的渗透性与附着力,通常选用高树脂含量的专用丝印油墨。移印过程中,印刷压力与停留时间的控制至关重要,过大的压力会导致油墨过度渗透至材料内部,造成图文边缘模糊;而压力不足则会导致图案不完整或色彩饱和度不够。
多色移印工序中,定位精度是决定成品良率的关键指标。由于搪胶在成型后可能存在轻微的热胀冷缩,每次移印前需通过高精度定位夹具固定产品,确保每一色油墨严格对齐预设图案。此外,移印头的硬度选择需根据产品表面曲率进行调整,软头适用于复杂曲面,硬头则适用于平面区域,以获得清晰的线条表现。印刷后的固化过程通常采用自然晾干或低温烘烤,以彻底去除溶剂,防止后续使用中油墨脱落或粘连。
工艺缺陷控制与质量检测标准
在低温注塑与移印组合工艺中,常见的缺陷包括缺料、气泡、油墨附着力不良及色差。缺料多源于注塑参数设置不当或模具排气不畅,需通过优化注胶速度与模具排气槽位置进行修正。气泡问题则与搪胶材料中的水分含量或注塑温度过低有关,预处理干燥及适当提高模温可有效改善。对于移印环节,油墨附着力不良常由表面清洁度不足或油墨配方与基材不匹配引起,引入等离子表面处理或调整油墨溶剂比例可显著提升附着力表现。
质量检测环节需建立严密的物理性能与外观标准。外观检查主要评估移印图案的完整性、位置偏差及表面瑕疵,通常采用目视检测结合放大镜辅助判断。物理性能测试则关注产品的拉伸强度、耐黄变性能及耐化学试剂能力,确保产品符合长期使用要求。通过SPC(统计过程控制)对注塑周期、温度曲线及移印压力等关键参数进行实时监控,能够及时发现工艺波动,维持生产过程的稳定性,确保每一批次产品的一致性。