PVC高温注塑一体成型工艺的核心优势
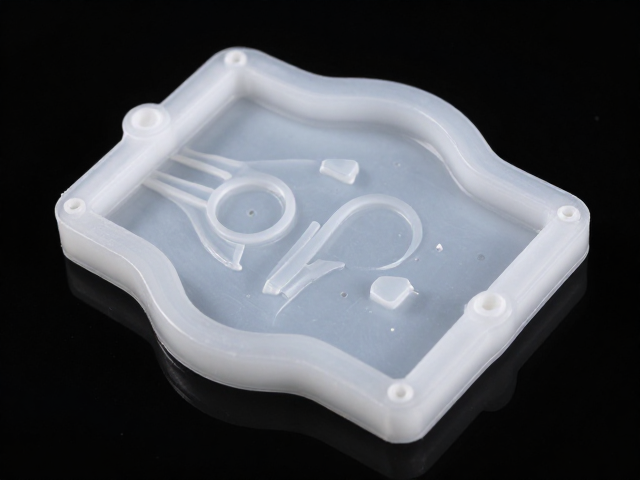
PVC高温注塑一体成型技术通过高温熔融状态下的聚氯乙烯材料,在高压注入模具腔体后迅速冷却固化,实现了复杂几何结构的无缝连接。这种工艺消除了传统组装中的接缝与粘合点,显著提升了产品的整体强度与防水性能,特别适用于需要高密封性或复杂曲面造型的工业部件。相比传统的拼接或粘接方式,一体成型减少了后期加工工序,降低了组装误差,使得产品在外观上更加流畅统一,满足了现代制造业对高精度与高美观度的双重需求。
该工艺在造型表现力上的优势主要体现在能够完美复刻精细纹理与复杂内部结构。高温环境下PVC材料流动性增强,能够深入模具的微小细节,无论是尖锐的棱角还是柔和的曲面,都能得到精准呈现。这种能力使得设计师可以突破传统制造限制,开发出具有独特视觉冲击力的产品形态。同时,一体成型减少了材料浪费,因为多余的材料可以通过回流系统回收再利用,符合绿色制造的生产逻辑。
硅胶模具制作的关键步骤
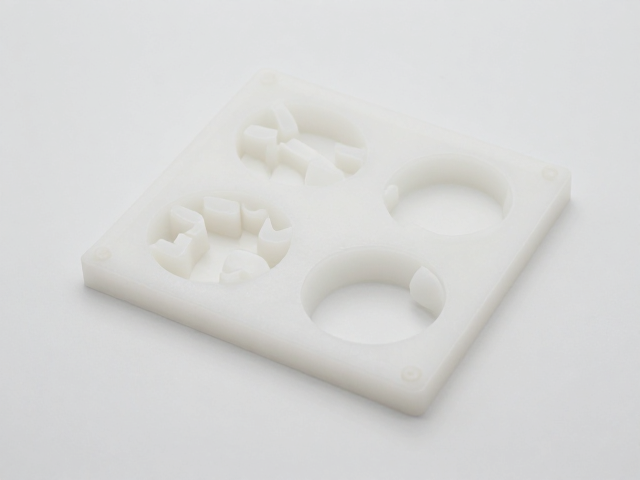
硅胶模具的制作始于高精度原型的设计与处理,原型通常通过CNC加工或3D打印获得,表面需经过打磨、抛光等处理以确保脱模顺利和成品表面光洁。随后,将液态硅胶与固化剂按比例混合,通过真空脱泡处理去除气泡,防止模具内部产生气孔影响使用寿命。混合均匀的硅胶液体被缓慢倒入装有原型的模具盒中,避免剧烈搅拌引入空气,确保硅胶能完整包裹原型并填充每一个细微角落。
固化过程是决定模具质量的关键环节,温度与时间需严格控制。通常采用室温固化或加热固化两种方式,加热固化能加快反应速度并提高硅胶的耐热性和机械强度。固化完成后,需小心剥离模具盒,取出硅胶模具,并仔细检查模具表面是否有缺陷或损伤。对于复杂结构,可能需要制作多片式模具以方便脱模,此时需精确计算分模线位置,确保模具闭合紧密,防止注塑过程中材料溢出。
工艺参数与材料选择的匹配逻辑
PVC材料的熔融温度与注塑压力需根据具体牌号进行调整,不同配方的PVC其热稳定性与流动性存在差异。一般而言,硬质PVC的注塑温度范围在160-190摄氏度之间,软质PVC则略低。模具温度控制同样重要,较高的模温有助于材料流动,但过高的温度可能导致PVC分解产生气体,影响制品表面质量。因此,需通过试模确定最佳工艺窗口,平衡流动性与热降解风险,确保成型过程稳定。
硅胶模具的耐温性能直接影响PVC注塑的可行性。高品质铂金硫化硅胶模具具有良好的耐热性,可承受150-200摄氏度的短期高温,满足PVC注塑的模具温度需求。模具的硬度选择也需谨慎,较硬的硅胶模具尺寸稳定性更好,适合精密部件;较软的硅胶模具脱模性更优,适合复杂结构。此外,模具表面处理如喷涂脱模剂,可进一步改善脱模效果,延长模具使用寿命,但需确保脱模剂与PVC材料兼容,避免残留影响制品性能。
常见问题与解决方案
注塑过程中常见的缺陷包括熔接线、缺料与变形,这些问题多源于材料流动不均或冷却不充分。熔接线通常出现在两股料流交汇处,可通过提高注射速度、增加熔体温度或优化浇口位置改善。缺料问题需检查注射量、模具排气及材料流动性,确保模具腔体完全填充。变形则与冷却时间、模具温度均匀性及材料内应力有关,优化冷却系统设计,延长冷却时间,可有效减少变形,提高尺寸稳定性。
硅胶模具在使用过程中可能出现磨损、撕裂或变形,这些问题会影响制品精度与模具寿命。磨损多发生在脱模频繁的区域,可通过表面处理或选用高耐磨硅胶改善。撕裂常因脱模不当或模具设计不合理导致,需优化脱模斜度,确保脱模力均匀。变形可能与固化不完全或高温下应力释放有关,确保固化工艺规范,避免模具长时间处于高温高压状态,可有效维持模具形状稳定性。