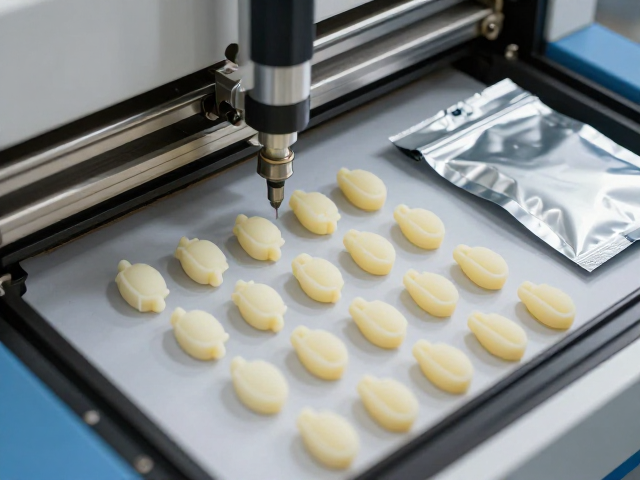
搪胶低温注塑成型的工艺机理与温控逻辑
搪胶材料在低温注塑过程中,其核心在于对聚合物熔体粘度的精准控制。不同于传统高温注塑,低温工艺通常将料筒温度设定在160℃至190℃区间,这一温度范围能有效降低高分子链的断裂风险,保留材料的弹性模量。注塑机螺杆的剪切作用在此阶段变得尤为敏感,过高的剪切力会导致搪胶颗粒内部产生热降解,进而影响最终制品的色泽均匀度与物理强度。因此,模具温控系统需保持极高的稳定性,模温通常控制在40℃至60℃之间,以确保熔体在型腔内的流动阻力适中,减少因冷却不均导致的内应力集中。
成型周期的管理直接影响小零件的尺寸稳定性。在低温注塑中,保压阶段的压力设定需低于常规工艺,通常维持在30MPa至50MPa之间,以避免材料过度填充导致飞边或变形。冷却时间则需根据零件壁厚进行动态调整,一般建议冷却时间占整个成型周期的60%以上,以确保搪胶件在脱模前已具备足够的刚性。这种工艺参数组合能够显著提升薄壁小零件的成型精度,减少后续修整工序,为自动化生产提供稳定的物理基础。
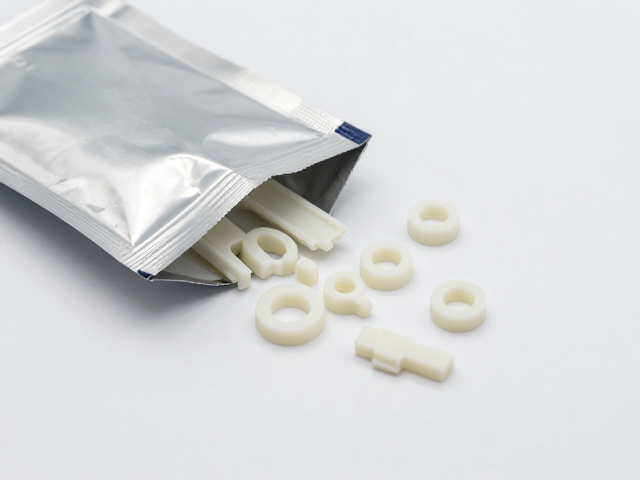
小零件安全测试的关键指标与执行标准
针对微型搪胶零件的安全测试,重点聚焦于物理机械性能与化学迁移性的双重验证。物理测试方面,抗冲击强度与拉伸断裂伸长率是评估耐用性的核心指标。依据通用塑料测试规范,微型零件需在标准实验室环境下(温度23℃±2℃,相对湿度50%±5%)进行状态调节24小时后,使用万能材料试验机进行测试。合格的小零件通常要求抗冲击强度不低于规定阈值,且无可见裂纹或破碎现象,以确保在日常使用或跌落测试中不易碎裂产生尖锐碎片。
化学安全性测试主要关注邻苯二甲酸酯类增塑剂及重金属含量的迁移量。测试过程中,模拟物通常采用正己烷或乙酸溶液,在60℃环境下浸泡24小时,随后通过气相色谱-质谱联用仪(GC-MS)进行分析。数据需严格对照国家强制性产品认证实施规则中的限量要求,确保可迁移元素及有害物质含量低于安全限值。此类测试不仅关乎产品合规,更是防止因材料老化释放有害物质对人体造成潜在风险的关键环节,测试报告的原始数据需可追溯至具体批次。
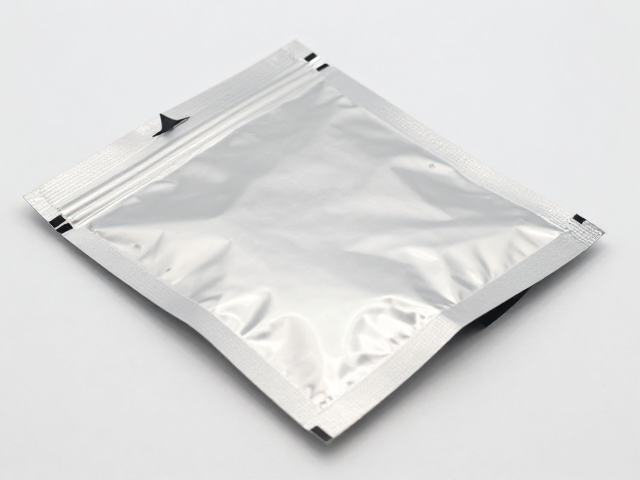
铝箔袋包装的阻隔性能与密封规范
铝箔复合袋在搪胶小零件包装中扮演着隔绝氧气、水分及光线的关键角色。其结构通常由PET/AL/CPE或PET/VMC/CPE组成,其中铝箔层提供优异的阻隔性能,复合层则提供热封强度与机械保护。包装材料的氧气透过率需低于规定标准(如≤1.0 cm³/m²·day),水蒸气透过率需控制在极低水平,以防止搪胶材料在长期储存过程中发生吸湿、氧化或硬化。包装材料的热封起始温度与热封强度需经过严格验证,确保在高速包装线上能形成均匀、无泄漏的热封边。
密封完整性检测是包装规范中的强制性步骤。常用方法包括真空衰减法或高压放电法,用于检测包装袋是否存在微米级针孔或密封缺陷。每批次产品包装完成后,需随机抽取样本进行密封强度测试,确保热封边无开缝、无虚封现象。包装过程中,袋内空气需尽可能排出,以减少氧含量,防止材料氧化变质。包装后的成品需进行外观检查,确保无破损、无污染,且标签信息清晰、准确,符合仓储与物流标识要求。